Jak design koncovky termočlánku ovlivňuje dlouhodobou stabilitu signálu
Zanechat vzkaz
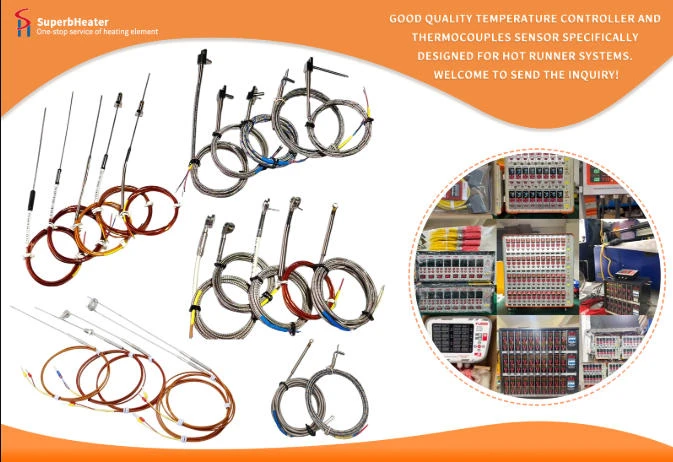
Zásuvkové svorky termočlánku jsou klíčovými elektrickými spojovacími body mezi dráty ze slitiny snímače a signálovými kanály skříně řízení teploty, ale při výběru snímačů horkého kanálu se často nebere v úvahu složitost konstrukčního návrhu svorek. Špatně navržené spoje způsobují zvyšující se přechodový odpor, oxidační rez a přerušované odpojování signálu během desítek cyklů demontáže formy, což má za následek posun teplot a neočekávané zastavení výroby. Porovnáním konstrukcí mikro dvoukolíkové, vícekolíkové propojovací krabice a zásuvkových svorek s rychlým odpojením jsou odhaleny strukturální výhody, způsoby poruch a pravidla přizpůsobení aplikací pro různé podmínky výroby horkých vtoků.
Jednotlivé termočlánky trysek a rozdělovačů u všech hlavních výrobců horkých vtoků nejčastěji používají standardní malé dvoukolíkové lisované zátky jako design zakončení. Prémiové verze používají poniklované kolíky ze slitiny mědi s tloušťkou pokovování přes 8 μm, které odolávají oxidační korozi i v dílenských podmínkách s vysokou vlhkostí. Nízkonákladové generické zástrčky používají 2-3μm tenké pokovení, které se po opakovaném zasouvání opotřebovává a odhaluje základní měď a vytváří vodivé oxidové vrstvy, které postupně zvyšují kontaktní odpor. Pro tvarované plastové pouzdro se používá vysokoteplotní PPS materiál plněný sklem, který je stabilní až do 180 stupňů v blízkosti formovacích desek s horkým vtokem, ale levná pouzdra z PVC měknou a ohýbají se mírným teplem, což způsobuje vychýlení kolíků a volný kontakt. Dvoukolíkové zástrčky: riziko kritické konstrukční chyby s jednokolíkovým kontaktem, který se při vibracích stroje uvolní a způsobí přerušované skoky teplotního signálu ve vysokorychlostních vstřikovacích dílnách.
Vícekolíkové svorkovnice spojovací krabice kondenzují desítky termočlánkových spojů do jedné elektrické krabice na straně formy, což je vynikající pro velké 32+ dutinové vícetryskové systémy horkých vtoků. Každý termočlánkový drát končí v koncových blocích se šroubovacími svorkami s vroubkovanými kovovými uchopovacími čelistmi, které se zakousnou do pramenů slitinového drátu, aby odstranily volný kontaktní odpor způsobený vibracemi. Svorky propojovací krabice, na rozdíl od lisovaných zástrček, znamenají, že můžete vyměnit jeden snímač, aniž byste museli oddělovat celý kabelový svazek, což zkracuje prostoje při údržbě forem s více dutinami. Odkryté kovové hlavy šroubů na svorkách spojovací krabice představují hlavní nevýhodu v tom, že plastová olejová mlha nebo kondenzovaná vlhkost shromažďující se uvnitř krabice mohou způsobit zkraty. Ve vlhkém výrobním prostředí je toto riziko sníženo použitím utěsněných krytů rozvodných krabic s odvodňovacími kanály.
Výrobní linky, které mění formy mnohokrát denně, jsou navrženy s rychle odpojitelnými bajonetovými uzávěry pro častou výměnu forem. Bajonetový twist-lock mechanismus zajišťuje široký povrchový kontakt kolíku spíše než jednobodový dotyk pro stabilně nízký kontaktní odpor i po stovkách cyklů zapojení/odpojení. Menší opotřebení kolíků je přizpůsobeno vnitřním pružinovým zásuvkám. Výrazně zlepšená odolnost vůči vibracím způsobila přerušení signálu než běžné dvoukolíkové zástrčky s třecím uložením. Lékařské a automobilové velkoobjemové lisovny jsou klíčovou oblastí pro bajonetové rychlospojky, které potřebují odstranit uvolněné koncové defekty při častých výměnách forem. Kompromisem jsou zvýšené počáteční náklady na součást a větší velikost fyzického pouzdra, které vyžaduje větší montážní plochu desky formy než malé dvoukolíkové zástrčky.
Špatné konstrukční prvky mají za následek skryté mechanismy selhání terminálu. Zátky bez pojistných svorek proti uvolnění se uvolňují vibracemi stroje, čímž se zvyšuje kontaktní odpor o 10-50 ohmů během týdnů výroby. Ve svorkách, které nemají vysokoteplotní silikon v místech vstupu drátu, může vlhkost a těkavé výpary plastů vniknout do lisovaného spoje ze slitiny drátu a korodovat vnitřní prameny drátu, což má za následek útlum signálu. Nízkokvalitní koncovky jsou krimpovány ručně a mají nerovné povrchy kontaktu mezi drátem a kolíkem, což způsobuje horká místa při nepřetržitém přenosu signálu, což urychluje oxidaci slitinového drátu na krimpovacím spoji. • Plné zapouzdření drátu na prémiových hydraulických krimpovacích koncovkách eliminuje riziko koroze v krimpovacím spoji.
Výběr specifikace horkých vtoků je zjednodušen pomocí pokynů pro přizpůsobení designu koncovek. Nízkoobjemové zkušební formy s občasnou demontáží využívají levné malé dvoukolíkové poniklované zátky. Utěsněné vícekolíkové svorkovnice svorkovnice se používají ve středněobjemových vícedutinových formách (16–32 dutin) pro pohodlnou údržbu s jedním snímačem. Rychloupínací spoje s bajonetovým zámkem jsou určeny pro vysokofrekvenční výrobní linky pro hromadnou výrobu forem a vysoce vibrační automobilové vstřikovací stroje, aby byla zajištěna maximální dlouhodobá stabilita signálu. V rámci rutinní údržby horkých vtoků musí být všechny typy svorek čtvrtletně kontrolovány z hlediska oxidace kolíků a těsnosti krimpovacího spoje, aby bylo možné detekovat zvyšující se přechodový odpor před výskytem chyb způsobených posunem teploty.333